Produktová konzultace
Vaše emailová adresa nebude zveřejněna. Povinná pole jsou označena *


Chladné díly zemědělských strojů: Základ odolnosti
6. srpna 2025Co byste měli vědět o montáži vodicího bloku synchronizátoru?
6. srpna 2025Proč jsou díly převodovky autobusů kritické pro výkon vozidla?
6. srpna 2025Díly převodovky užitkových vozidel: Komplexní průvodce trendy na trhu a údržbou
6. srpna 2025Převodovka, která začne drhnout při řazení 3-4 při 80 000 km, je jen zřídka problémem stylu jízdy. Základní příčina se obvykle nachází uvnitř náboje: jezdec synchronizátoru, který ztratil napětí pružiny vzpěry, vodicí blok opotřebovaný za hranici svých rozměrů nebo aretační kolík, který již nemůže udržet řadicí kolejnici na místě. Komponenty řazení převodovky jsou přesné díly, které převádějí pohyb páky na čisté, synchronizované řazení převodových stupňů a jejich chování při opotřebení rozhoduje o tom, zda převodovka řadí hladce po 300 000 km, nebo se vrátí na záruční opravu před 60 000.
Sourcingové týmy, které těmto částem rozumí, dosahují méně návratnosti polí a vyjednávají z pozice ověřených dat. Tato příručka pokrývá kompletní cestu směny, dominantní způsoby poruch z terénní studie o 500 jednotkách, kompromis mezi studeným náběhem a obráběním a kontroly kvality, které oddělují spolehlivé dodavatel komponentů z okrajového.
Dráha záběru ozubeného kola v manuální nebo automatizované manuální převodovce probíhá od páky, přes lanko nebo táhlo a řadicí vidlici, do sestavy synchronizátoru a nakonec do náboje ozubeného kola a každý komponent v tomto řetězu musí držet geometrii na úrovni mikronů pod opakovaným axiálním zatížením.
Když řidič pohne pákou, řadicí kolejnice posune vidlici, která přitlačí synchronizační objímku, běžně nazývanou jezdec, směrem k cílovému ozubenému kolu. Šoupátko je připevněno k náboji převodovky a ve svých vnitřních drážkách nese odpružené vzpěry. Tyto vzpěry tlačí synchronizační kroužek proti kuželu převodu; tření vyrovnává vstupní a výstupní rychlost; potom ozubení jezdce kloužou přes ozubení věnce a zablokují ozubené kolo k náboji. Vodicí blok nebo dorazový blok absorbuje konečný náraz na konci jízdy, zatímco aretační kolík a blokovací deska drží kolejnici na místě a brání tomu, aby se dvě ozubená kola zařadila najednou.
Každá složka přispívá k pocitu posunu měřitelným způsobem. Níže uvedený seznam shrnuje funkce a povrchy kritické pro selhání každého z nich.
 Sestava jezdce synchronizátoru osobního automobilu s tvrzeným pouzdrem Tento lisovaný jezdec je nauhličován do kontrolované hloubky pouzdra pro stabilní rozměry drážky a pocit řazení. Jeho lehká konstrukce s vysokou integrací vyhovuje manuálním i automatickým převodovkám, což z něj činí klíčovou součást při hodnocení plynulosti řazení. Zobrazit produkt →
Synchronizační jezdec osobních automobilů vyrobený z cementační oceli a nauhličovaný na efektivní hloubku skříně 0,3-0,8 mm, se šířkou drážky vzpěry udržovanou na /-0,02 mm, představuje aktuální výkonnostní základ pro velkoobjemové manuální převodovky.
Čtyři režimy selhání mají na svědomí více než 90 procent návratnosti u řadicích komponentů: opotřebení drážek jezdce, únava aretačního čepu, zlomenina vodícího bloku a opotřebení čela opěrného kroužku, a každý zanechává jiný diagnostikovatelný podpis na pocitu řazení.
V provozní studii 500 synchronizačních sestav dokončených naším inženýrským týmem v letech 2024 až 2025 bylo primární rozdělení poruch:
Primární režim selhání, studie návratnosti 500 synchronizačních sestav
Opotřebení drážky kluzné vzpěry se projevuje nejprve jako broušení při řazení 2-3 nahoru; obvyklou příčinou je příliš malá hloubka pouzdra pro kontaktní tlak, takže hrana drážky se podvolí a zakulatí se. Únava aretačního čepu způsobuje vrubování a občasné vyskočení ozubeného kola, protože přetvrzené čepy křehnou a praskají v podříznutí. Zlomeniny vodicího bloku se projevují jako pocit uvolněného posunu s neúplným záběrem a vznikají na ostrých vnitřních poloměrech, které koncentrují rázové napětí. Opotřebení čela Baulk-ring si vynucuje dvojspojku, protože tření již nemůže dostatečně rychle vyrovnat rychlosti.
 Dorazový blok synchronizátoru se studenou hlavou pro životnost nárazu Tento dorazový blok, vytvořený vrtáním za studena, zabraňuje namáhání při obrábění a zlepšuje odolnost proti nárazu. Omezuje uvolnění jezdce během používání a řeší praskliny vodícího bloku, které způsobují pocit uvolněného řazení a neúplné zapojení. Zobrazit produkt →
Zarážkový blok je nejvíce nárazově zatíženou součástí v balíčku synchronizátoru. Přechod z obráběného dorazového bloku na doraz se studenou hlavou eliminuje zvýšení napětí vznikající v důsledku řezných stop a zlepšuje životnost nárazu změnou toku zrna kolem přechodového poloměru.
Výrobní proces fixuje náklady, toleranci a únavovou životnost posuvné součásti před odesláním prvního dílu a vrtání za studena je dominantní cestou pro velkoobjemové posuvníky, čepy a tlačné bloky, protože zachovává tok zrna a udržuje nízké jednotkové náklady.
Výběr procesu závisí na geometrii, objemu a spektru napětí aplikace. Níže uvedená tabulka porovnává tři cesty, které jsou pro komponenty řazení převodovky nejdůležitější.
| proces | Typická tolerance | Ekonomická velikost šarže | Relativní cena za kus | Typické řadicí díly |
| Studený kurz | /-0,02 mm | 50 000 a více | Nejnižší | Posuvníky, aretační kolíky, tlačné bloky |
| CNC obrábění | /-0,005 mm | 1 000 až 20 000 | Střední až vysoká | Vodicí bloky, řadicí vidlice, držáky |
| Práškové slinování | /-0,05 mm | 100 000 a více | Nízká | Nízká-load guides, spacers |
Tok zrn sleduje obrys součásti, což zlepšuje rázovou únavovou pevnost. Využití materiálu se blíží 100 procentům, zmetkovitost je minimální a tvarovaný povrch vyžaduje malé nebo žádné opracování. U aretačního kolíku nebo jezdce s nauhličeným pouzdrem 0,3-0,8 mm přináší vrtání za studena nejnižší náklady na kus.
Složité zářezy, hluboké příčné otvory nebo extrémně úzké submilimetrové tolerance, které nelze držet v matrici, se lépe obrábějí. Nízkoobjemové servisní díly a běhy prototypů také upřednostňují obrábění, protože není třeba amortizace nástrojů, které by bylo třeba obnovit.
Výběr materiálu stojí na vrcholu procesního rozhodnutí. Povrchově kalené oceli 20CrMnTi a 16MnCr5 dominují jezdcům a tlačným blokům; nerezové jakosti jako 420 nebo 430 se objevují tam, kde záleží na odolnosti proti korozi, například u aretačních kolíků vystavených vlhkosti; technické plasty jako POM a PA66 pracují ve vodících blocích s nízkým zatížením, kde na hmotnosti a tření záleží více než na rázové pevnosti.
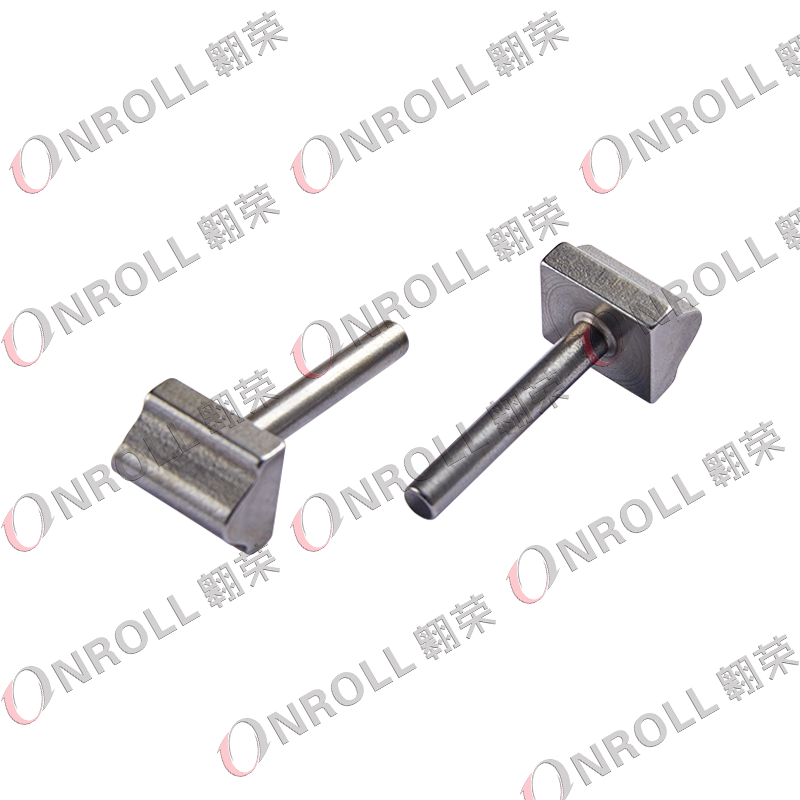 Tlačný blok pro užitková vozidla se studeným náběhem a obráběním Kombinací ražení za studena s obráběním si tento tlačný blok zachovává mechanickou pevnost a zároveň snižuje náklady. Je navržen pro velká zatížení a krouticí momenty v komerčních převodovkách a hodí se pro vysoce namáhané aplikace, kde je vyžadována odolnost proti deformaci. Zobrazit produkt →
Tlačný blok pro užitková vozidla se studenou hlavou vyrobený z 20CrMnTi, nauhličený na hloubku skříně 0,4–0,6 mm, obvykle přenáší zatížení řazení 3 000 až 5 000 N v převodovkách těžkých nákladních vozidel bez měřitelných deformací po celou dobu životnosti konstrukce.
Dodavatel směnných komponent musí dokumenty a vzorky prokázat čtyři věci: rozměrovou způsobilost, kontrolu tepelného zpracování, sledovatelnost materiálu a stabilitu procesu a registrace IATF 16949 je vstupní vstupenkou, nikoli verdiktem.
Použijte následujících pět kontrol jako minimální přejímací rutinu, než se nový díl přesune do sériové dodávky.
Šířka drážky vzpěry synchronizačního jezdce je jedním z nejvíce kontrolovaných rozměrů při vstupní kontrole. Když překročí limit tisku o 0,05 mm, vzpěra ztratí své radiální předpětí a synchronizační kroužek se již nedotkne převodového kužele dostatečně brzy, takže řidič pocítí tvrdé, zubaté řazení.
Jezdec je drážkovaná objímka, která fyzicky zablokuje ozubené kolo k náboji po synchronizaci rychlosti. Kroužek je třecí prvek, který využívá kuželový kontakt k vyrovnání vstupní a výstupní rychlosti před záběrem zubů jezdce. Poškozený kroužek způsobuje broušení; poškozený jezdec způsobuje neúplné zamknutí, vyskočení ozubeného kola nebo obojí.
Prodejní praxe považuje šířku drážky vzpěry, která se zvětšila o 0,05 mm za limit tisku, nebo viditelné zaoblení spline zkosení o více než 20 procent její délky, za práh výměny. V tomto okamžiku sestava synchronizátoru již nedrží okno přizpůsobení rychlosti a kvalita řazení rychle klesá.
Ano, ale pouze ve správné nákladové obálce. Vodicí bloky POM a PA66 fungují dobře v drahách řazení s nízkým zatížením, kde záběrové síly zůstávají pod zhruba 1 000 N. U těžkých nákladních vozidel nebo aplikací s vysokým točivým momentem je vyžadován ocelový blok se studenou hlavou; nahrazení plastu v těchto polohách způsobí praskliny a neúplné spojení na méně než 50 000 km.
Jediné měření dokazuje vzorek, nikoli proces. Cpk 1,33 nebo vyšší znamená, že procesní spread zůstává v tolerančním pásmu s marží, takže budoucí dávky se budou chovat jako schválené. Bez stabilního Cpk můžete projít první článek a poté dostávat občasné díly mimo toleranci ze stejné kostky.
Vaše emailová adresa nebude zveřejněna. Povinná pole jsou označena *