Produktová konzultace
Vaše emailová adresa nebude zveřejněna. Povinná pole jsou označena *


Chladné díly zemědělských strojů: Základ odolnosti
6. srpna 2025Co byste měli vědět o montáži vodicího bloku synchronizátoru?
6. srpna 2025Proč jsou díly převodovky autobusů kritické pro výkon vozidla?
6. srpna 2025Díly převodovky užitkových vozidel: Komplexní průvodce trendy na trhu a údržbou
6. srpna 2025Hladké řazení manuální převodovky závisí na několika malých přesných součástech, které spolupracují. Jednou z těchto složek je synchronizační tlačný blok , kompaktní část používaná v rámci určitých konstrukcí synchronizátorů, která pomáhá řídit pohyb a zatížení synchronizačního mechanismu během záběru ozubeného kola.
Ačkoli součást může vypadat jednoduše, její geometrie, kontaktní plochy, rozměrová konzistence a materiálové vlastnosti mohou ovlivnit odezvu synchronizace a kvalitu řazení. Pro výrobce převodovek, dodavatele synchronizátorů, přestavby převodovek a distributory na trhu náhradních dílů je také důležité porozumět tomu, jak tlačný blok funguje, při hodnocení opotřebení, identifikaci náhradních dílů nebo získávání přizpůsobených součástí.
Jiaxing OnRoll Machinery Co., Ltd. vyrábí synchronizační a převodové komponenty pro automobilové aplikace. Jeho synchronizátor push block výroby kombinuje za studena s následným obráběním zlepšit efektivitu výroby při zachování požadovaných mechanických vlastností součásti.
Tlačný blok synchronizátoru je malá součástka umístěná uvnitř nebo v blízkosti mechanismu náboje a pouzdra určitých sestav převodových synchronizátorů. Jeho přesná poloha a tvar se liší podle konstrukce převodovky a synchronizátoru.
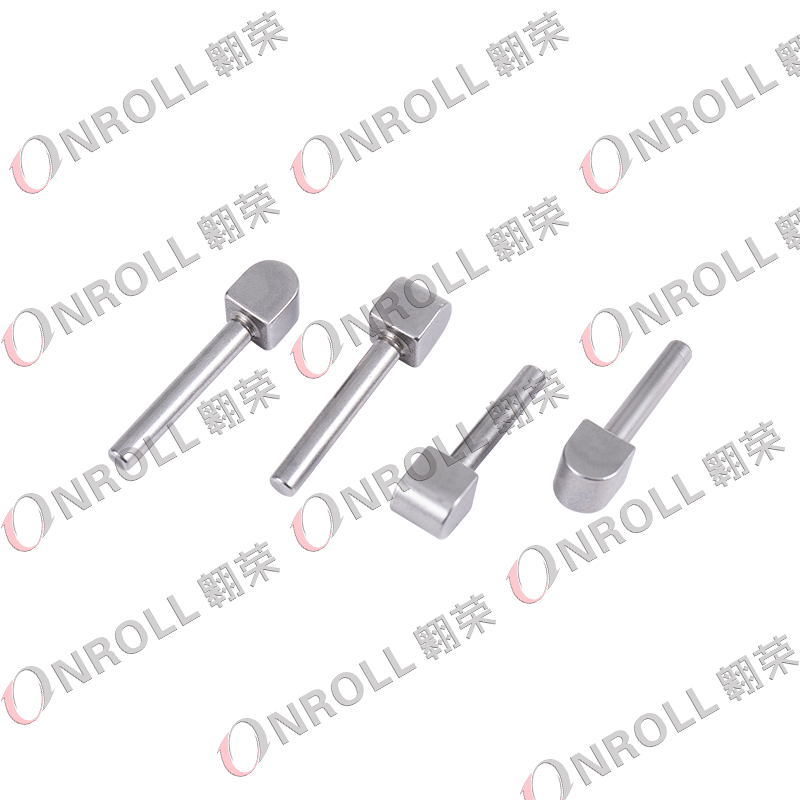
Terminologie může také způsobit zmatek. V závislosti na výrobci a technické dokumentaci mohou být související komponenty popsány jako a synchronizační tlačný blok, key, strut, insert, slider, or guide block . Tyto termíny by neměly být automaticky považovány za vzájemně zaměnitelné, protože jejich geometrie a provozní funkce se mohou lišit.
Typická sestava synchronizátoru může zahrnovat:
Při identifikaci dílů by se proto kupující neměli spoléhat pouze na vzhled. K ověření, zda jsou dva vizuálně podobné tlačné bloky skutečně kompatibilní, může být nezbytný model převodovky, reference OEM, rozměry součástí, umístění drážky, profil kontaktní plochy a rozhraní pružiny.
Když řidič pohne řadicí pákou, mechanismus voliče ovládá řadicí vidlici, která posune synchronizační objímku směrem k zvolenému převodovému stupni. Než může objímka plně zapadnout do ozubení, musí synchronizátor snížit rozdíl otáček mezi rotujícími součástmi.
Přesná role tlačného bloku závisí na návrhu synchronizátoru. V mnoha uspořádáních klíč, vzpěra nebo tlačný blokový mechanismus pomáhá přenášet řízenou axiální sílu uvnitř synchronizátoru a napomáhá synchronizačnímu kroužku v kontaktu s ozubeným kuželem. Tření mezi prstencem a kuželem pak zrychluje nebo zpomaluje součásti, dokud se jejich rychlosti dostatečně nepřiblíží pro záběr.
Zjednodušená sekvence řazení je:
Řadicí vidlice → pohyb synchronizační objímky → stisknutí bloku/klávesy → kontakt synchronizačního kroužku a kužele → přizpůsobení rychlosti → záběr zubů.
Správně vyrobený tlačný blok proto přispívá ke konzistentnímu načasování pohybu, předpětí a synchronizace. Nadměrná vůle, deformovaná geometrie, poškozené kontaktní povrchy nebo nesprávná montáž mohou změnit rychlost reakce synchronizátoru a mohou zvýšit úsilí při řazení nebo ráz při záběru.
Špatné řazení by však nikdy nemělo být připisováno samotnému tlačnému bloku. Synchronizační kroužky, pouzdra, náboje, pružiny, ozubená kola, řadicí vidlice, ložiska a převodové mazivo mohou vyvolat podobné příznaky.
Protože tlačný blok opakovaně přichází do kontaktu s ostatními součástmi synchronizátoru, jeho pracovní plochy se mohou postupně opotřebovávat. Kontrola je zvláště důležitá při přestavbě převodovky, protože poškozený tlačný blok může být přehlédnut, když je pozornost zaměřena pouze na synchronizační kroužek.
| Pozorovaný stav | Možný efekt | Co jiného zkontrolovat |
| Leštěná nebo zapuštěná kontaktní plocha | Změněné předpětí synchronizátoru nebo zpožděná odezva | Prsten, objímka a pružina |
| Stupňovité opotřebení nebo tvorba drážek | Omezený nebo nestálý pohyb | Slot náboje a protilehlé plochy |
| Odštípnutý okraj | Nepravidelný záběr nebo kovový hluk | Zuby rukávu a uvolněné nečistoty |
| Ohnutý nebo zdeformovaný blok | Vázání a zvýšené úsilí při směně | Vyrovnání náboje, vidlice a sestavy |
| Nerovnoměrné opotřebení | Asymetrické zatížení | Stav pružiny a vyrovnání synchronizátoru |
Mezi běžné příznaky jízdy může patřit tvrdé řazení, zpožděné řazení, kolize převodovky, abnormální odpor řadicí páky, chrastění nebo neúplná synchronizace. Tyto příznaky jsou spíše diagnostickými vodítky než důkazem selhání push-bloku.
Během přestavby by měli technici porovnat všechny tlačné bloky v sestavě, zkontrolovat přídržné pružiny, zkontrolovat volný pohyb ve štěrbinách náboje a změřit příslušné vůle podle servisních specifikací výrobce převodovky.
Výrobní metoda má přímý vliv na výrobní náklady, opakovatelnost rozměrů, využití materiálu a mechanický výkon. Tlačný blok by teoreticky mohl být vyroben primárně obráběním, ale velkosériová automobilová výroba často těží z formování základního tvaru před přesným dokončením.
Pro své synchronizační push bloky používá OnRoll kombinaci tváření za studena a obrábění . Společnost uvádí, že tento přístup je určen ke snížení výrobních nákladů a zlepšení efektivity při zachování mechanické pevnosti požadované součástí.
Typický výrobní postup může zahrnovat:
Tváření za studena může poskytnout lepší využití materiálu než obrábění kompletní součásti z plného materiálu. Může také zkrátit dobu obrábění ve velkých výrobních sériích. Složité kontaktní plochy a těsné funkční rozměry však stále vyžadují řízené sekundární operace, a proto je kombinace tváření a obrábění zvláště užitečná pro součásti převodovky.
Pro každý tlačný blok synchronizátoru neexistuje žádná univerzální třída materiálu, hodnota tvrdosti nebo rozměrová tolerance. Tyto parametry jsou určeny konstrukcí synchronizátoru, zatížením, protilehlými součástmi, výrobním procesem a výkresem výrobce převodovky.
Mezi důležité vlastnosti běžně patří:
Cílem není jednoduše vyrobit součást, která se hodí do synchronizátoru. Součást se také musí správně pohybovat, udržovat zamýšlený vztah s pružinou a pouzdrem a zůstat rozměrově konzistentní napříč výrobními šaržemi.
Kontrola kvality proto může zahrnovat vyhrazená měřidla, zařízení pro měření rozměrů, kontrolu profilu, případně testování tvrdosti, kontroly povrchu a funkční hodnocení. OnRoll funguje pod Systém řízení jakosti IATF 16949 a uvádí, že jeho výroba synchronizátorů zahrnuje automatické zařízení na testování rozměrů a elasticity.
Pro profesionální zákazníky je výběr synchronizačního bloku push pouze podle názvu vozidla často nedostatečný. Jedna platforma vozidla může používat různé převodovky napříč modelovými roky, možnostmi motoru, trhy nebo konfiguracemi hnacího ústrojí.
Mezi nejužitečnější informace, které je třeba poskytnout dodavateli, patří:
Pokud není OEM číslo k dispozici, může být užitečnější výkres nebo fyzický vzorek než pokus o identifikaci součásti z obecné fotografie převodovky.
U projektů OEM a zakázkových projektů by kupující měli také vyhodnotit, zda dodavatel může podporovat celý proces od kontroly vyrobitelnosti a nástrojů přes ověření vzorků a objemovou výrobu. Stabilní konzistence dávek je zvláště důležitá, protože malé rozměrové změny v součástech synchronizátoru mohou změnit chování sestavy, i když se jednotlivé díly zdají přijatelné.
Drobné povrchové stopy automaticky neznamenají, že tlačný blok selhal, ale silně opotřebované, odštípnuté, zdeformované nebo prasklé součásti je obvykle lepší vyměnit než opravit.
Obrábění opotřebovaného tlačného bloku může odstranit materiál z funkčního povrchu a změnit jeho vztah k pružině, náboji, objímce nebo synchronizačnímu kroužku. Dodatečné broušení nebo tepelné zpracování může také změnit původní rozměrový stav. Pokud neexistuje schválená specifikace opravy, renovace malé přesné synchronizační součásti může přinést větší nejistotu než použití správně vyrobené náhrady.
Během přestavby převodovky by proto rozhodnutí o výměně měla být založena na limitech opotřebení výrobce a kritériích kontroly spíše než pouze na vizuálním vzhledu.
Tlačný blok synchronizátoru je rozměrově malý, ale náročný na výrobu. Důsledné tvarování, přesné funkční povrchy, kontrolované vlastnosti materiálu a spolehlivá kontrola – to vše ovlivňuje výkon součásti uvnitř sestavy synchronizátoru.
Jiaxing OnRoll Machinery Co., Ltd. dodává komponenty automobilových synchronizátorů a převodovek a podporuje zákazníky od vývoje komponent až po sériovou výrobu. U vlastních projektů push-block mohou kupující předložit existující vzorek, referenci převodovky, OEM číslo nebo technický výkres k vyhodnocení.
Potřebujete tlačný blok synchronizátoru pro nový nebo stávající program převodovky?
Kontaktujte společnost OnRoll a prodiskutujte tlačné bloky synchronizátorů a další přesné součásti převodovek do automobilů pro aplikace OEM, aftermarket, přestavbu a výrobu převodovek.
V závislosti na konstrukci synchronizátoru tlačný blok spolupracuje s objímkou, nábojem, pružinou a synchronizačním kroužkem pro řízení pohybu a zatížení během procesu synchronizace. Pomáhá sestavě dosáhnout správného stavu před úplným zařazením převodového stupně.
Mezi možné příznaky patří tvrdší řazení, zpožděný záběr, abnormální odpor řazení, chrastění nebo kolize převodů. Tyto příznaky mohou být způsobeny také synchronizačními kroužky, objímkami, náboji, vidlicemi, pružinami, ozubenými koly nebo problémy s mazáním, proto by měla být zkontrolována celá sestava.
Ne nutně. Různí výrobci používají různou terminologii a geometrie a funkce se mohou u různých návrhů synchronizátorů lišit. Vždy identifikujte součást pomocí modelu převodovky, výkresu, referenčního čísla a rozměrů.
Neexistuje jediná univerzální specifikace. Třída materiálu, tvrdost, tepelné zpracování, stav povrchu a tolerance by měly odpovídat konstrukčnímu výkresu převodovky nebo synchronizátoru.
Studené frézování může efektivně vyrábět základní geometrii součásti při dobrém využití materiálu, zatímco přesné obrábění vytváří kritické drážky, profily a kontaktní plochy. Kombinace těchto dvou procesů může být vhodná pro nákladově efektivní objemovou výrobu přesných převodových součástí.
V ideálním případě uveďte OEM číslo, model převodovky, 2D výkres, 3D model, specifikaci materiálu, kritické tolerance, očekávané množství a fyzický vzorek, pokud je k dispozici. To umožňuje výrobci přesněji vyhodnotit vyrobitelnost a kompatibilitu.
Repase je možná pouze tehdy, pokud to povoluje schválená specifikace opravy. Odstranění materiálu může změnit funkční rozměry a předpětí synchronizátoru, takže poškozené přesné tlačné bloky je obecně bezpečnější nahradit součástmi, které splňují požadavky původního návrhu.
Vaše emailová adresa nebude zveřejněna. Povinná pole jsou označena *